Promień gięcia wpływa na możliwość prawidłowego wykonania elementu, jego wymiary po uformowaniu oraz trwałość strefy zagięcia. Należy go ustalić już podczas projektowania detalu i przygotowywania rozwinięcia blachy. Pozostawienie tej decyzji do momentu rozpoczęcia gięcia może spowodować niezgodność wymiarów, przesunięcie otworów lub uszkodzenie materiału.
Promień gięcia opisuje krzywiznę blachy w miejscu zagięcia. W dokumentacji technicznej najczęściej podaje się promień wewnętrzny R, mierzony od środka krzywizny do wewnętrznej powierzchni materiału. Promień zewnętrzny jest większy o grubość blachy t, dlatego obu wartości nie należy stosować zamiennie.
Podczas gięcia warstwy materiału po wewnętrznej stronie zagięcia są ściskane, a po stronie zewnętrznej – rozciągane. Między nimi przebiega warstwa neutralna, której długość zmienia się w znacznie mniejszym stopniu. Jej położenie ma podstawowe znaczenie przy obliczaniu rozwinięcia, ponieważ nie zawsze wypada dokładnie w połowie grubości blachy.
Mały promień pozwala uzyskać ostre zagięcie, lecz jednocześnie zwiększa odkształcenie po stronie rozciąganej. Jeżeli materiał nie ma wystarczającej plastyczności, mogą pojawić się mikropęknięcia, pęknięcia krawędzi, miejscowe pocienienie blachy albo uszkodzenie jej powierzchni.
Wartość wpisana do modelu lub na rysunku jest promieniem projektowanym. Promień rzeczywiście uzyskany podczas obróbki zależy również od:
Projekt powinien więc uwzględniać zarówno oczekiwaną geometrię gotowego elementu, jak i możliwości technologiczne procesu gięcia.
Minimalny promień gięcia to najmniejszy promień wewnętrzny, przy którym określony materiał można zagiąć do wymaganego kąta bez niedopuszczalnych pęknięć i innych uszkodzeń. Nie jest to jedna stała wartość właściwa dla wszystkich blach. Nawet arkusze o tej samej grubości mogą wymagać różnych promieni, jeżeli różnią się gatunkiem, stanem materiału albo kierunkiem gięcia względem walcowania.
Przyjęcie promienia mniejszego od dopuszczalnego nie zawsze prowadzi do natychmiastowego pęknięcia. W strefie zagięcia mogą jednak powstać niewidoczne gołym okiem uszkodzenia, które zmniejszą trwałość gotowego elementu. Jest to szczególnie ważne w przypadku części konstrukcyjnych i elementów pracujących pod obciążeniem.
Nie istnieje jeden wzór pozwalający obliczyć właściwy promień bez znajomości materiału i technologii wykonania. Dobór można jednak uporządkować w kilku krokach.
gdzie:
Współczynnik c nie jest wartością uniwersalną. Powinien pochodzić z dokumentacji konkretnego materiału, zaleceń technologicznych albo z prób wykonanych dla danej partii blachy.
Przy gięciu swobodnym promień wewnętrzny powstaje przede wszystkim pod wpływem szerokości rozwarcia matrycy oraz właściwości materiału. Dla zwykłych stali konstrukcyjnych jako orientacyjny punkt wyjścia przyjmuje się niekiedy promień odpowiadający około 15-17% szerokości rozwarcia V.
Można to zapisać w przybliżeniu jako:
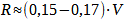
Jest to zależność orientacyjna, a nie uniwersalna reguła projektowa. Rzeczywisty promień zależy od rodzaju stali, jej grubości, wytrzymałości, zastosowanych narzędzi oraz warunków procesu.
Przy dotłaczaniu kształt zagięcia w większym stopniu narzuca geometria narzędzia. Nadal trzeba jednak uwzględnić sprężynowanie, tolerancję grubości, stan powierzchni materiału i dopuszczalny nacisk. Zastosowanie narzędzia o małym promieniu nie pozwala pominąć ograniczeń wynikających z plastyczności blachy.
Określenie „współczynnik gięcia” bywa stosowane w różnych znaczeniach. Może odnosić się do współczynnika c, używanego przy określaniu minimalnego promienia, albo do współczynnika K, wykorzystywanego przy obliczaniu rozwinięcia blachy. W dokumentacji należy zawsze wskazać symbol i jego znaczenie.
Współczynnik K opisuje położenie warstwy neutralnej w grubości materiału. Jest stosunkiem odległości warstwy neutralnej od wewnętrznej powierzchni zagięcia do grubości blachy. Jego wartość zależy między innymi od: R/t
Nie należy przyjmować jednej wartości współczynnika K dla wszystkich materiałów i grubości.
Naddatek na gięcie BA odpowiada długości łuku warstwy neutralnej w obszarze zagięcia. Można go obliczyć ze wzoru:
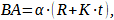
gdzie:
Dla gięcia o 90° wartość α wynosi:

Jeżeli przykładowo:
to:
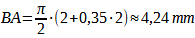
Wartość współczynnika K użyta w przykładzie służy wyłącznie do pokazania sposobu obliczenia. W produkcji powinna być dobrana na podstawie danych technologicznych i potwierdzona pomiarem próbnego detalu.
Dla symetrycznego zagięcia odsadzenie SB można obliczyć ze wzoru:
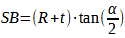
gdzie αjest kątem, o jaki blacha zostaje zagięta.
Potrącenie gięcia BD, odejmowane od sumy zewnętrznych wymiarów ramion, można następnie wyznaczyć jako:
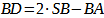
W przypadku gięcia niesymetrycznego, złożonych kształtów albo wielu kolejnych zagięć sposób obliczenia rozwinięcia należy dostosować do geometrii elementu.
Nie istnieje jedna tabela określająca prawidłowy promień dla wszystkich gatunków stali, grubości i metod gięcia. W praktyce korzysta się z:
Norma PN-EN ISO 7438 opisuje próbę zginania materiałów metalowych oraz sposób oceny zdolności próbki do odkształcenia bez powstania pęknięć. Pomaga określić podatność materiału na zginanie, lecz nie zastępuje technologicznego doboru promienia dla konkretnego wyrobu.
W starszej dokumentacji można spotkać tabele opracowane na podstawie wycofanych albo zastąpionych norm krajowych. Przed ich zastosowaniem należy sprawdzić aktualność dokumentu, jego zakres oraz zgodność z używanym materiałem.
Prawidłowo przygotowana tabela promieni powinna uwzględniać co najmniej:
| Informacja | Znaczenie przy doborze promienia |
| Gatunek i stan materiału | Określają plastyczność i podatność blachy na pękanie |
| Grubość blachy | Stanowi podstawę wyznaczenia wartości R/t |
| Kierunek gięcia względem walcowania | Może wpływać na wymagany minimalny promień |
| Kąt gięcia | Określa stopień odkształcenia materiału |
| Metoda gięcia | Wpływa na sposób kształtowania promienia |
| Geometria narzędzi | Decyduje o promieniu możliwym do uzyskania |
| Jakość krawędzi | Wpływa na ryzyko inicjacji pęknięcia |
Jeżeli tabela nie podaje tych warunków, zawarte w niej wartości należy traktować wyłącznie jako orientacyjne. W przypadku elementów odpowiedzialnych, nietypowych gatunków stali lub małych promieni zalecane jest wykonanie próbnego gięcia i sprawdzenie zewnętrznej powierzchni zagięcia.
Promień gięcia wpływa bezpośrednio na długość rozwinięcia blachy. Jeżeli zostanie zmieniony już po wycięciu wykroju, gotowy element może mieć:
Błąd może się kumulować w elementach mających kilka kolejnych zagięć. Nawet niewielka różnica w przyjętym promieniu lub potrąceniu gięcia może wtedy spowodować znaczną niezgodność wymiarową gotowego detalu.
Promień należy znać przed cięciem również dlatego, że wpływa na położenie linii gięcia oraz wymagane odległości otworów, szczelin i podcięć od strefy odkształcenia. Otwór znajdujący się zbyt blisko zagięcia może się wydłużyć, owalizować albo częściowo rozerwać. W narożach elementu mogą być konieczne odpowiednio zaprojektowane podcięcia odciążające.
Wczesne uzgodnienie promienia umożliwia przygotowanie prawidłowego modelu płaskiego, dobór narzędzi i ocenę wykonalności elementu. Ogranicza liczbę korekt po wykonaniu pierwszej sztuki, zmniejsza zużycie materiału i redukuje ryzyko różnic między projektem a gotowym wyrobem.
Dokumentacja elementu przeznaczonego do gięcia powinna jednoznacznie określać:
Model przestrzenny powinien być zgodny z rysunkiem wykonawczym. Jeżeli projekt dopuszcza zmianę promienia w celu dostosowania detalu do technologii, warto określić zakres akceptowanych wartości. W przypadku nowych materiałów, małych promieni lub elementów o wąskich tolerancjach zasadne jest wykonanie sztuki próbnej.
Do najczęściej popełnianych błędów należą:
Prawidłowy promień gięcia wynika z połączenia wymagań projektowych, właściwości materiału i możliwości procesu. Najpierw należy ustalić minimalny promień bezpieczny dla konkretnej blachy, następnie dobrać metodę oraz narzędzia, a dopiero na tej podstawie obliczyć rozwinięcie. Przy produkcji seryjnej współczynnik K, potrącenie gięcia i uzyskiwane kąty warto potwierdzić na próbce i zapisać w zakładowej tabeli technologicznej.
W Calmtec Service gięcie blach jest realizowane na prasach krawędziowych o długości roboczej do 6 m i nacisku do 440 ton. Przed rozpoczęciem obróbki dokumentacja jest analizowana pod kątem doboru technologii, narzędzi, kolejności gięcia, promienia oraz kompensacji sprężynowania materiału. Wykonujemy zarówno pojedyncze elementy, jak i powtarzalne serie.
Przekazanie kompletnego modelu i rysunku z oznaczonymi promieniami ułatwia ocenę wykonalności oraz przygotowanie elementu zgodnie z wymaganymi wymiarami. Jeżeli promień nie został jeszcze ustalony, warto uzgodnić go przed wykonaniem wykroju. Pozwala to ograniczyć kosztowne zmiany po cięciu i usprawnić realizację całego zamówienia.